1. Mengapakah keperluan papan litar sangat mendatar
Dalam talian pemasukan automatik, jika papan litar percetakan tidak rata, ia akan menyebabkan lokasi menjadi tidak tepat, komponen tidak boleh dimasukkan ke dalam lubang dan permukaan plat, dan juga pemuat palam automatik. Apabila papan pcb yang komponennya dipasang dikimpal selepas pematerian, dan kaki elemen sukar dipotong dengan kemas. Papan PCB juga tidak boleh dipasang di dalam kotak mesin atau soket di dalam mesin, jadi, plat mesyuarat kilang pemasangan pcb yang melengkung juga sangat menyusahkan. Pada masa ini,papan litar percetakantelah memasuki era pemasangan permukaan dan pemasangan cip, dan kilang pemasangan papan litar bercetak mesti semakin ketat dengan keperluan plat melengkung.
2. Kaedah standard dan ujian untuk meledingkan
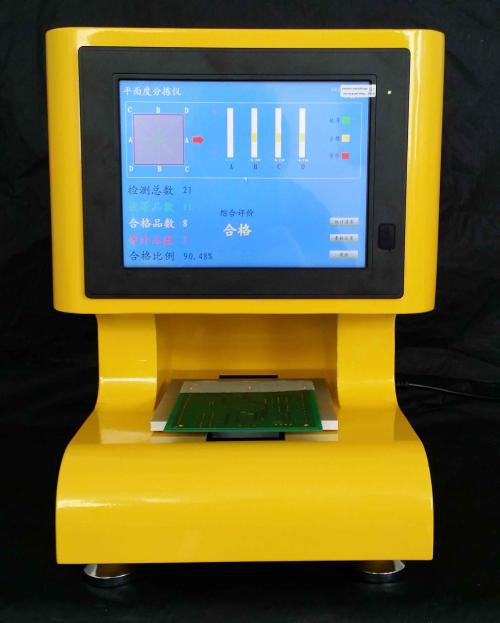
Menurut Amerika Syarikat IPC-6012 (edisi 1996) << spesifikasi pengenalan dan prestasi papan litar bercetak tegar >>, lengkungan dan herotan maksimum yang dibenarkan bagi plat pelekap permukaan ialah 0.75%, dan semua papan pcb lain dibenarkan 1.5%. Ini telah meningkatkan keperluan untuk papan plat pelekap permukaan ipc-rb-276 (versi 1992). Pada masa ini, tahap lengkungan lesen setiappemasangan pcb elektronikkilang, tidak kira PCB berganda atau berbilang lapisan, ketebalan 1.6mm, biasanya 0.70 ~ 0.75%, banyak SMT, plat BGA, keperluannya ialah 0.5%. Sesetengah kilang elektronik sedang berusaha untuk peningkatan 0.3 peratus dalam piawaian warping, dan langkah-langkah warping ujian mengikut gb4677.5-84 atau ipc-tm-650.2.4.22b. Letakkan papan PCB pada platform yang disahkan, jarum ujian untuk darjah warp tempatan terbesar, untuk menguji diameter jarum, dibahagikan dengan panjang lengkung papan PCB, darjah warp papan litar bercetak boleh dikira.
3. Melengkung semasa proses pembuatan
1. Reka bentuk kejuruteraan: reka bentuk papan litar percetakan hendaklah diperhatikan:
A. Susunan prepreg antara lapisan hendaklah simetri, seperti enam laminasiPapan PCB, ketebalan 1 ~ 2 dan 5 ~ 6 lapisan hendaklah konsisten dengan bilangan kepingan separa pepejal, jika tidak, tekanan lapisan akan mudah melengkung.
B. PCB teras berbilang laminasi dan tablet separa pengawet hendaklah digunakan dalam produk pembekal yang sama.
C. Luas garisan luar A dan B hendaklah sedekat mungkin. Jika permukaan A ialah permukaan kuprum A yang besar, dan B hanya beberapa garisan A, plat mudah melengkung selepas diukir. Jika perbezaan luas garisan kedua-dua belah terlalu besar, anda boleh menambah beberapa grid yang tidak ketara pada bahagian condong, untuk mengimbanginya.
2, Papan pembakar sebelum memotong:
Papan pcb pembakar CCL sebelum dipotong (150 darjah, 8±2 jam) bertujuan untuk menghilangkan kelembapan di dalam papan, dan menjadikan resin sembuh di dalam plat, seterusnya menghapuskan tegasan baki dalam plat, yang membantu mencegah papan melengkung. Pada masa ini, banyak papan pcb berbilang lapisan dan dua sisi masih mematuhi langkah pra-pengosongan atau pasca-pembakaran. Tetapi terdapat juga beberapa kilang pembuatan papan pcb, kini peraturan masa papan pembakar kilang papan litar PCB juga tidak konsisten, antara 4 hingga 10 jam, mencadangkan bahawa kelas mengikut pengeluaranpapan litar bercetakdan permintaan pelanggan untuk darjah lungsin untuk memutuskan. Potong bahan menjadi kepingan atau selepas keseluruhan kepingan dibakar, bakar dalam ketuhar, kedua-dua kaedah boleh dilaksanakan, disyorkan papan pemotong selepas dipotong. Papan dalam juga harus menjadi papan pengering.
3. Lengkungan dan pakan prepreg:
Selepas laminasi pra-penyerapan, pengecutan dalam arah lungsin dan pakan adalah berbeza, dan arah lungsin dan pakan mesti dibezakan semasa mengosongkan dan menyusun. Jika tidak, plat siap mudah melengkung selepas laminasi, walaupun sukar untuk dibetulkan.PCB berbilang lapisanSebab-sebab meleding, banyak laminasi prepreg apabila lungsin dan pakan tidak membezakan antara, pertindihan sembarangan yang disebabkan oleh.
Bagaimana membezakan antara latitud dan longitud? Arah gulungan prepreg yang digulung adalah lungsin, dan arah lebar adalah pakan; papan kerajang tembaga untuk sisi panjang latitud, sisi pendek adalah lungsin, jika tidak pasti untuk menyemak dengan pengilang atau pembekal.
4. Tekanan selepas laminasi:
Papan PCB berbilang lapisan, selepas memenuhi pemotongan tekan sejuk atau gerinda penggilingan panas, kemudian ratakan pada pembakar dalam ketuhar 150 darjah Celsius selama 4 jam, supaya tekanan intraplate secara beransur-ansur dilepaskan dan menjadikan resin sembuh, langkah ini diabaikan.
5. Perlu meluruskan plat nipis semasa menyadur:
0.4 ~ 0.6mm nipispapan pcb berbilang lapisanUntuk penyaduran papan litar dan penyaduran grafik, gulungan nip khas hendaklah dibuat, garisan penyaduran automatik pada klip Feiba pada helaian, dengan bar bulat pada keseluruhan klip pada Fiba. Tali dirangka bersama untuk meluruskan semua papan litar bercetak pada penggelek supaya plat bersalut tidak akan berubah bentuk. Tanpa ukuran ini, selepas menyadur dua puluh atau tiga puluh mikron lapisan kuprum, helaian akan bengkok, dan sukar untuk dibetulkan.
6. Penyejukan papan selepas perataan udara panas:
Udara panas yangpapan litar bercetakdipengaruhi oleh suhu tinggi palung pateri (kira-kira 250 darjah Celsius). Selepas ia dikeluarkan, ia perlu dimasukkan ke dalam plat marmar atau keluli rata untuk menyejukkan secara semula jadi, dan kemudian mesin pasca pemprosesan dibersihkan. Ini bagus untuk meledingkan papan. Sesetengah kilang untuk meningkatkan kecerahan permukaan plumbum, timah, papan ke dalam air sejuk, sejurus selepas udara panas meratakan selepas beberapa saat dalam pemprosesan semula, demam seperti kejutan sejuk, untuk jenis papan tertentu mungkin menghasilkan meledingkan, berlapis atau melepuh. Di samping itu, katil terapung udara boleh ditambah untuk menyejukkan peralatan.
7. pemprosesan papan lengkungan:
Di kilang yang diurus dengan baik, papan akan menjalani pemeriksaan kerataan 100% pada pemeriksaan akhir. Semua papan PCB yang tidak boleh diterima akan dipilih, diletakkan di dalam ketuhar, dibakar pada suhu 150 darjah Celsius dan diberi tekanan tinggi selama 3 hingga 6 jam, dan di bawah tekanan penyejukan semula jadi. Kemudian, keluarkan plat dan keluarkan papan PCB, dalam pemeriksaan kerataan, supaya sebahagian daripada papan dapat diselamatkan, dan sebahagiannyapapan litar bercetakperlu dibakar dua hingga tiga kali ganda untuk meratakan. Jika langkah-langkah proses anti-lengkungan yang dinyatakan di atas tidak dilaksanakan, sesetengah papan penaik tidak berguna, hanya dibuang begitu sahaja.